

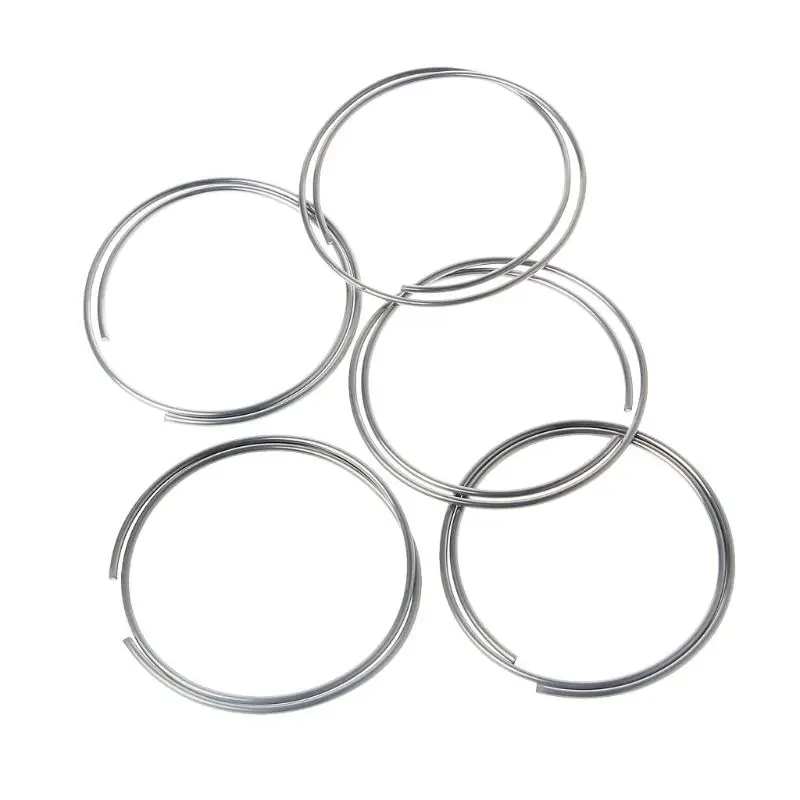


Описание
Особенности:
1. Эффект сварки хороший: его сварочный эффект полный, гладкий! С помощью внутреннего порошка.
С низкой температурой плавления, хорошей плавкостью, твердостью и прочностью, хорошим уплотнением.
Не нужно использовать другой флюсовый порошок
2. Прямое использование: Нужен любой порошковый поток, открытая посылка, которая используется! Очень удобно! Легко варить.
3. Хранение: помещается в вентилируемое и сухое место, может храниться в течение длительного времени
Технические характеристики:
Цвет: серебро
Температура плавления: 647 ° ~ 658 °
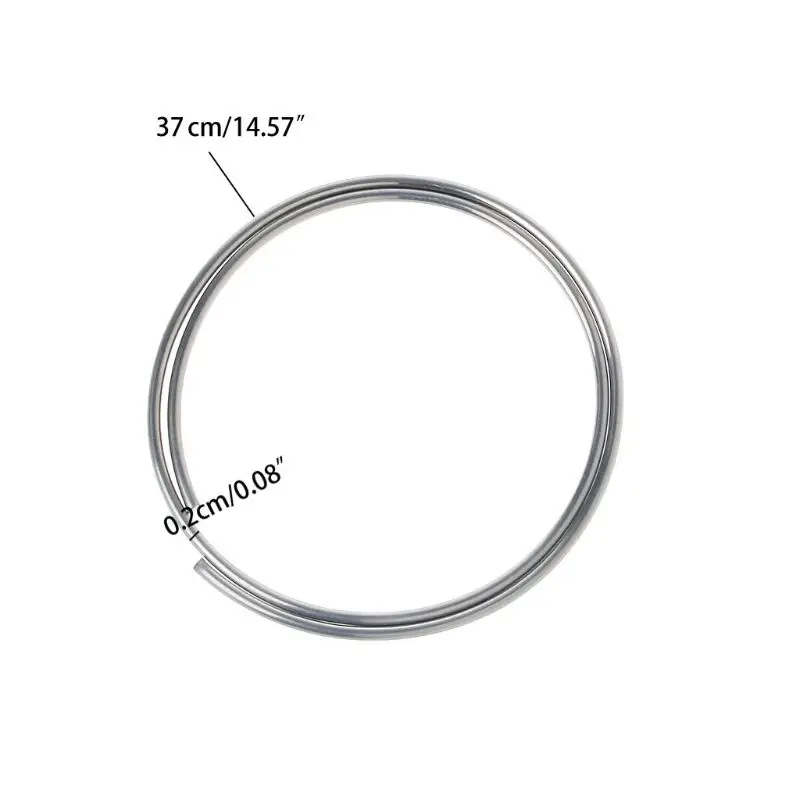
Диаметр: 2 мм/0,079"
Длина: 37 мм/15"
Рекомендуется для сварки или пайки алюминиевого сплава:
1060, 1350, 3003, 3004, 3005, 5005, 5050, 6053, 6061,
6951, 7005 и литые сплавы 710,0 и 711,0
Количество: 5 шт.
Как Применение:
Шаг 1: Очистите и полируйте физическую поверхность.
Шаг 2: Нагрейте поверхность основного материала до температуры провода до рабочей температуры 360 ° ~ 400 °, таким образом, вы можете положиться на родитель металла теплопередачи сварочной проволоки для формирования сварных швов, не следует использовать пламя для сжигания проволоки.
Шаг 3: при ремонте тонкого алюминия, до тех пор, пока алюминиевый базовый Металл нагревается до соответствующей рабочей температуры, а затем используйте провод назад и вперед плавления трения для формирования сварного шва, только с металлической щеткой расплава сварочной проволоки для сварки на сварке.
Шаг 4: Используйте пропановый газ для сварки объекта торгового центра, естественное медленное охлаждение после сварки.
Примечание:
1. Поверхность основного металла должна быть чистой.
2. Температура основного металла должна достигать 400 градусов, в том числе в процессе сварки температура основного металла должна поддерживать на 400 °, и температура может быть высокой или низкой
Посылка включает в себя:
5 шт. низкотемпературный алюминиевый флюсовый провод сердечника.



Характеристики
- Бренд
- OOTDTY
- Номер модели
- Welding Rob
- Рабочая температура
- normal
- Сварочный ток
- normal
- Применение
- normal
- Рабочий ток
- normal
Сопутствующие товары


