

Описание
Добро пожаловать, распродажа!
Уважаемый,Клиент
Новое продвижение товара, количество ограничено, если вы удовлетворены, пожалуйста, оцените это, спасибо!
Наилучшие пожелания от фрамбезии
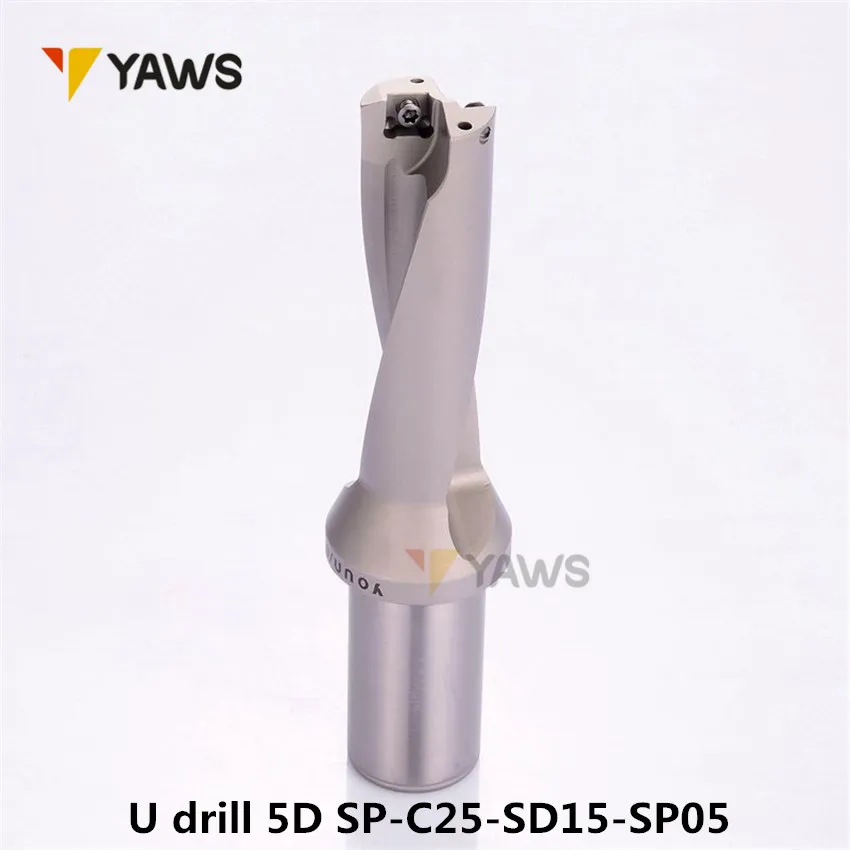
Примечание: этот инструмент в процессе продаж не включает карбидные вставки, изображение должно показать вам
Модель без.
1 шт. U дрель 5D SP-C25-SD15-SP05/5D SP-C25-SD16-SP05 использовать для SP .. 05 Вставить
Почему вы выбираете u drill?
U может сверлить holing в поверхности наклона Угол менее 30 градусов, без снижения параметров резки U дрель может реализовать больше лестница бурения, фаски U может использовать систему охлаждения, очистку безопасности, непрерывный процесс, сократить время обработки, повысить эффективность U может сверлить в режущих инструментах, металлическая вставка меняется непосредственно после износа, не нужно волшебное лезвие, Реализуйте экономию и надежность U механическая обработка сверление отверстие поверхность отделка хорошо, Небольшой допуск диапазон, может заменить часть грубой обработки расточные резак используется U дрель без центральных отверстий заранее, выпрямление низкого отверстияМодель без.
Шт. 1 шт. u дрель +1 шт. коробок +1 шт.Ключ


Так как вы просверливаете покупки клиентов, будет больше вопросов, мы сначала делаем некоторые основные инструкции
A) Специальное сверло U с твердыми краями-это их собственные фабрики по производству деревянных поездов, закалки, производству, испытанию.
(2) качество может быть гарантировано, что может заменить Taegutec другие лидирующие бренды.
(3) наши цены очень разумные, и пожалуйста, не сравнивайте рынок дешевые U дрель.
(4) описание типа (case C25-SD20.5-25-4D)
Представитель диаметр хвостовика C25
4D представитель U Длина сверла (длина ручки не) 4D = 4 раза больше диаметра, U длина диаметр сверла X4
Примечание покупателя: U отверстия для черновой обработки диаметр инструмента обычно играет считается нормальным диапазоном плюс или минус 0,2
При использовании, как центр высокого давления воды, может увеличить срок службы лезвия и отвод чипа Когда применимо токарные станки с ЧПУ, реквизит в центр и центр механической оси параллельный Обеспечить хорошее качество способа-это убедиться, что отверстие просверлено в поверхность сверла перпендикулярно центральной оси заготовки. Кроме того, неглубокие отверстия с индексацией могут также регулировать подачу на обработку выпуклой, наклонной и нерегулярной вогнутой поверхности.Общие Примечания:
Настоятельно рекомендуется использовать центр высокого давления для холодной резки, Холодная резка может максимизировать эффективность резки сверла, эффективно предотвратить накопление чипсов, лезвия повреждены и разрушены машинной обработанной внутренней поверхностью для обеспечения надежности обработки
Использование внешнего режима охлаждения бурения, глубина бурения не должна превышать 1,5d; Глубина бурения, когда это необходимо, рекомендуемый процесс пекания
Для наилучших результатов бурения:
Обнаружить стали хвостовика
Минимизируйте отклонение между инструментом и осью шпинделя
Используйте рекомендуемый режим резки
Глубина бурения 2D/3D когда охлаждающей жидкости минимум 4 кг/⊃ 2;, глубина бурения 4D охлаждающей жидкости давление, когда минимум 5 кг/⊃ 2; более
Обработка допусков диафрагмы, как правило, глубина бурения для 2D/3D, когда 0/+ 0,25; 4D, когда 0/0,40, но с различными случайными слоями и условиями обработки изменится
Избегайте более 6 ° наклона, вогнутая поверхность неровного начала бурения, легко просверлить, как сверло по центру или сколов, поэтому, если вам нужно сделать подачу, сверление должно быть уменьшено до рекомендуемого значения в-третьих.
Если у вас уже есть предварительно просверленные отверстия на деталях, то отверстие отверстия не должно превышать готового размера четверти, иначе оно приведет к частичной сверле.
При пересекающемся сверлении отверстий
Детали, добавленные вместе с многолистовым питанием, должны быть уменьшены до примерно одной трети рекомендованных значений
Токарный станок (сверло не вращается)
Убедитесь в том, что ось инструмента и шпиндель с концентрацией менее 0,03 мм при необходимости обеспечивают необходимую коррекцию
Поверхность сверла должна быть установлена вокруг направления движения лезвия параллельно оси X машины, а также на внешней окраине режущего инструмента
Убедитесь, что эти условия выполнены, Направление оси мобильного инструмента вдоль станков оси X, доступное в различном диаметре отверстия
Если допуски для обработки не соответствуют требованиям, пожалуйста, проверьте вышеуказанные позиции один за другим и отрегулируйте параметры резания, улучшенные условия охлаждения
Обратите внимание, что если ваши токарные станки с ЧПУ имеют опыт столкновения, трудно гарантировать, что Ось шпинделя инструмента концентрическая с требованиями
Предупреждение: при бурении через заготовку, нижняя часть быстроходного летающего диска в форме отходов, должна принять соответствующие меры предохранения для обеспечения безопасности
Параметры быстрого бурения и обработки рассчитываются следующим образом:
Скорость резки (Vc):
Пример: Скорость вращения шпинделя для 1600об/мин, диаметр сверла 20мм, его Скорость резки:
Vc = (20 × 3,14*1600) 1000 = 100 (м/мин)
Скорость подачи (VF):
Пример: Скорость вращения шпинделя для 1500об/мин, подача на оборот 0,1 мм/об, его Скорость подачи:
VF = 0,1 × 1500 = 150 (мм/мин)
Время обработки отверстий (Tc):
Пример: сверлить диаметр 20 мм, 40 мм глубокое отверстие, скорость резки составляет 100 м/мин, подача на оборот 0,1 мм/об, ищет время бурения:
Vc = (100 × 1600) (20*3,14) = 1000 (об/мин)
Tc = (40 × 1) (1600 × 0,25) = 0,1 (мин)
Скорость удаления металла (Q):
Пример: диаметр сверла 20 мм скорость подачи обработки 160 мм/об, его скорость удаления металла:
Q = (160 × 3,14 × 202) ÷ (20 × 3,14) = 50,24 (cm3/мин)
Характеристики
- Бренд
- yaws
- Номер модели
- U drill 5D SP-C25-SD15/SD16-SP05
- Индивидуальное изготовление
- Да
- Материалы для самостоятельного изготовления
- Металлообработка
- Применение
- Сверление металлов
- Тип
- Спиральное сверло
- Материал
- Быстрорежущая сталь
Сопутствующие товары


